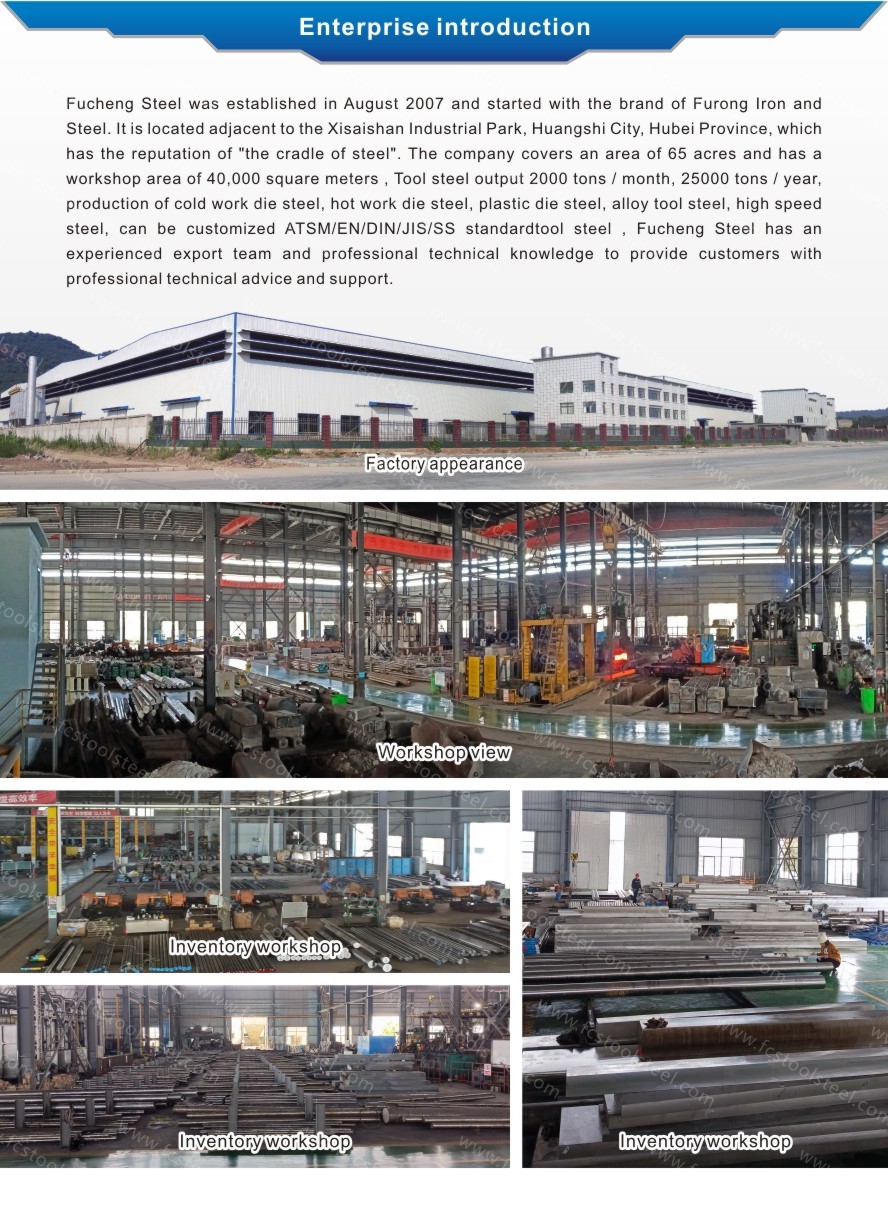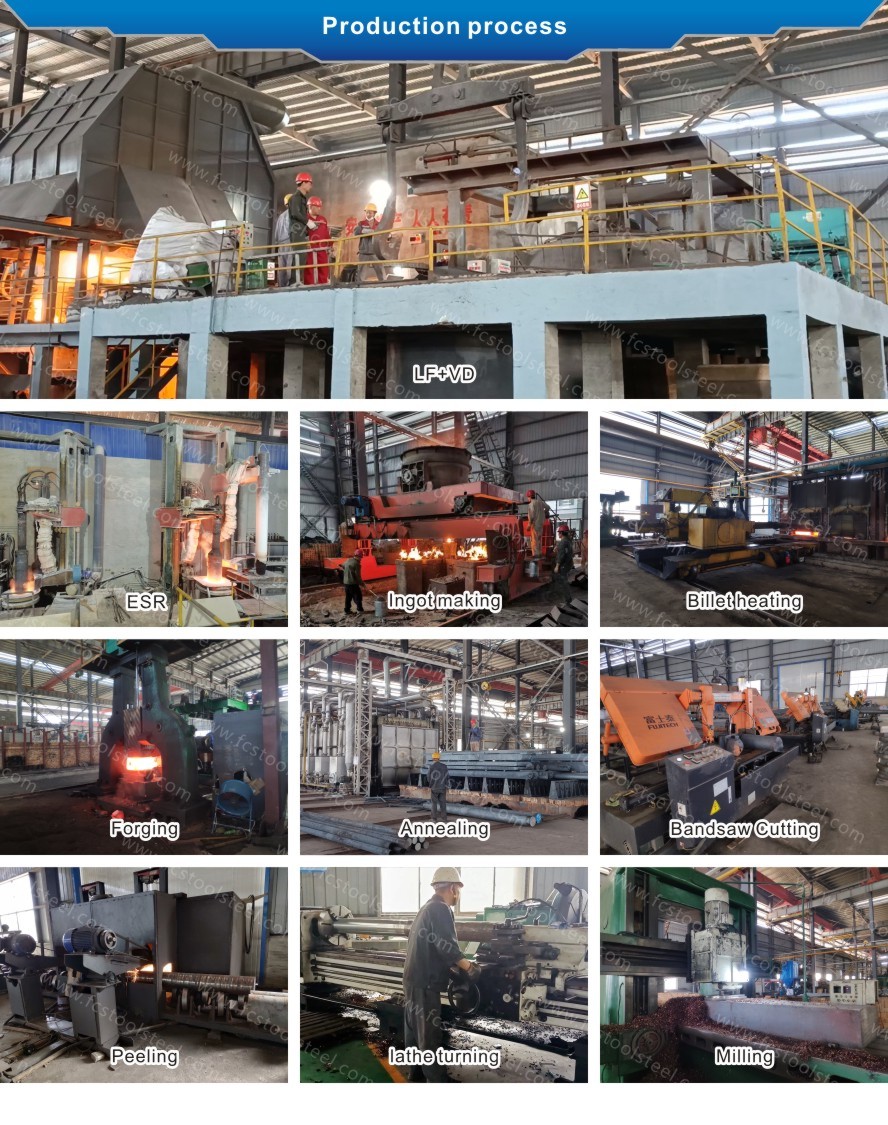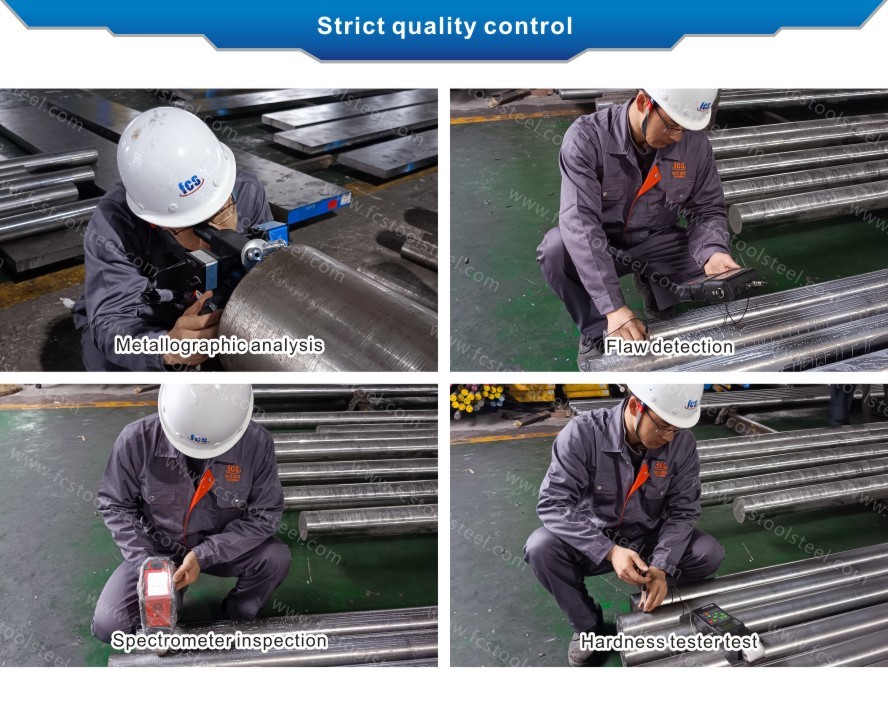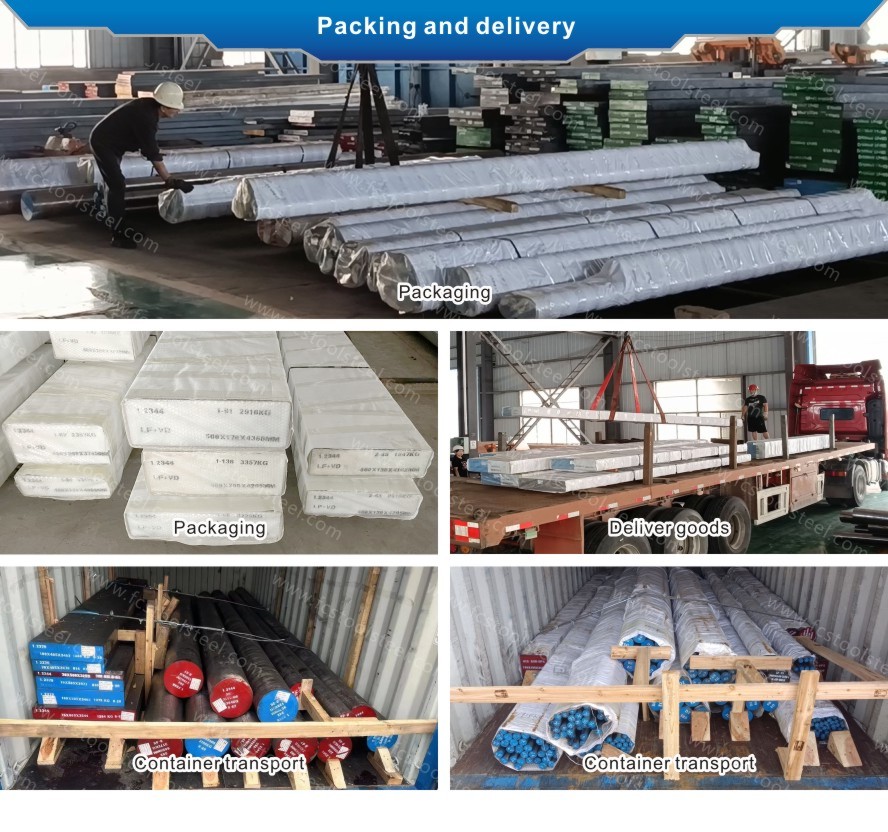
1.2379 Stal narzędziowa
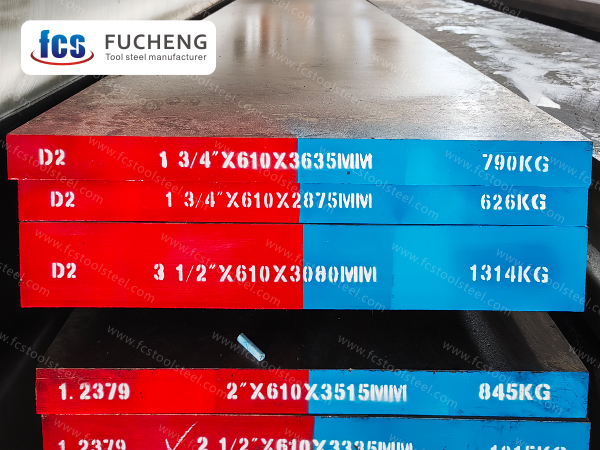
Stal 1.2379 stosowana jest głównie do produkcji form do pracy na zimno o wysokiej odporności na zużycie (takich jak formy do tłoczenia, noże do nożyc), precyzyjnych form do tworzyw sztucznych (zwłaszcza form wtryskowych wzmacnianych włóknem szklanym) oraz narzędzi walcowniczych. Nadaje się do produkcji na dużą skalę w takich gałęziach przemysłu jak motoryzacja i elektronika.
- fucheng steel
- Chiny
- 1 miesiąc
- 2000 ton/miesiąc
STAL NARZĘDZIOWA 1.2379 / stal x153crmov12
| Metoda wytopu i produkcji: | LF+VD+Kute |
| Warunki dostawy: | Wyżarzone |
| Twardość po dostawie: | ≤255 HBS |
| Standard testu UT: | Wrzesień 1921-84 Klasa 3 D/d,E/e |
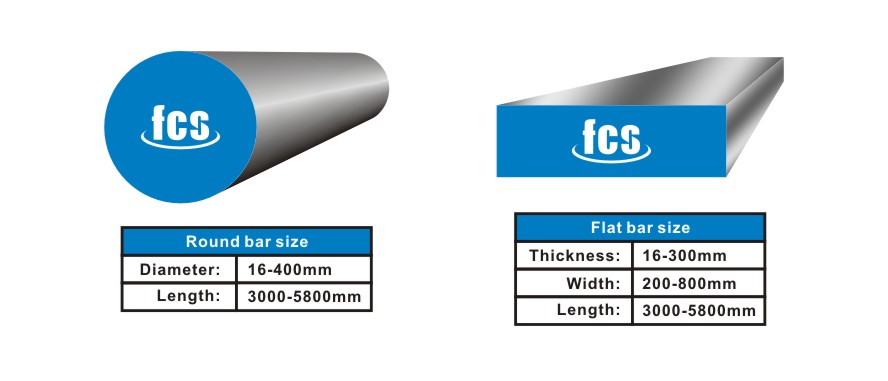
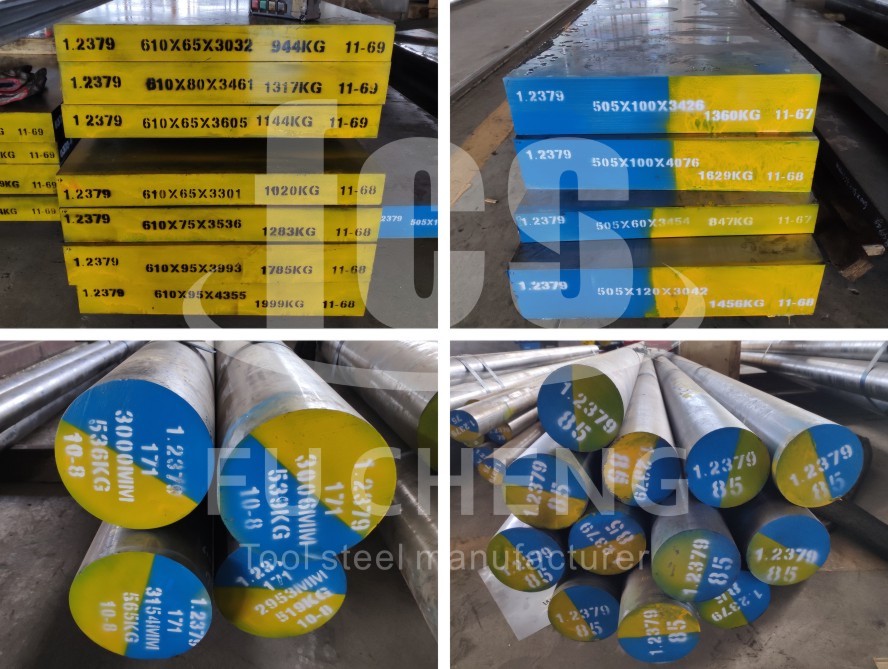
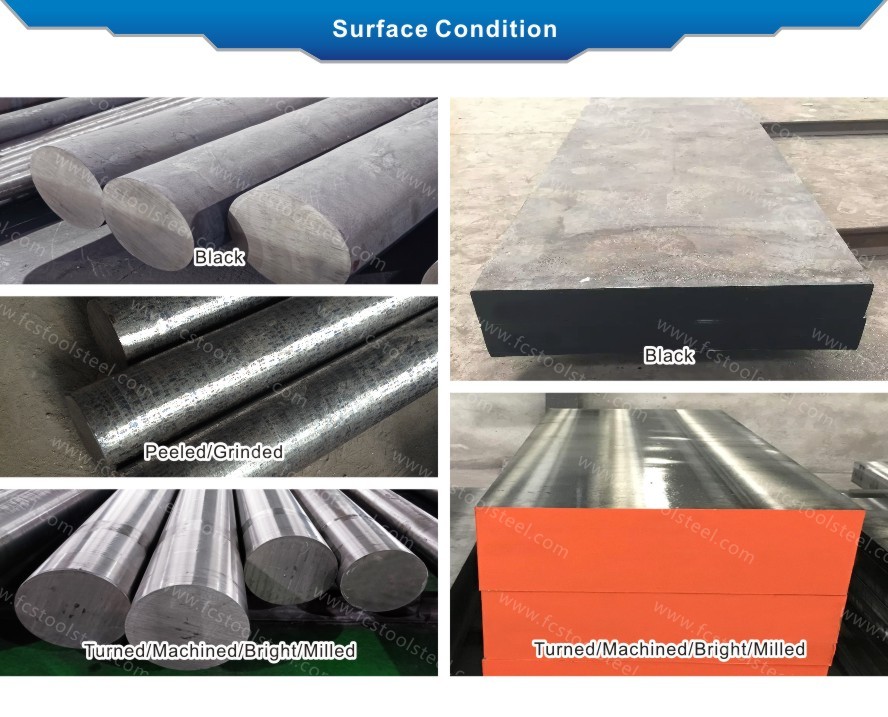
PORÓWNANIE GATUNKÓW STALI 1.2379 I SKŁADU CHEMICZNEGO
| Standard/Gatunek stali | Skład chemiczny (%) | ||||||
| C | I | Mn | Cr | Dla | W | ||
| Nr DIN/W | X153CrMo12/1.2379 | 1,45~1,60 | ≤0,60 | 0,10~0,40 | 11,00~13,00 | 0,70~1,00 | 0,70~1,00 |
| ASTM | D2 | 1,40~1,60 | ≤0,60 | 0,10~0,60 | 11,00~13,00 | 0,70~1,20 | 0,70~1,10 |
| ON | SKD11 | 1,40~1,60 | ≤0,40 | ≤0,40 | 11,00~13,00 | 0,80~1,20 | 0,20~0,50 |
APLIKACJA
Stal 1.2379 jest stosowana głównie do produkcji precyzyjnych form do obróbki na zimno oraz narzędzi odpornych na zużycie, takich jak wykrojniki, narzędzia skrawające, formy wtryskowe itp. Szczególnie nadaje się do precyzyjnego tłoczenia blach oraz formowania tworzyw sztucznych wzmocnionych włóknem szklanym. Jej wysoka twardość (HRC 60-62) i odporność na zużycie znacznie wydłużają żywotność narzędzi.
Stal 1.2379 jest szeroko stosowana w przemyśle do tłoczenia części samochodowych, obróbki złączy elektronicznych i osprzętu lotniczego. Wytrzymuje duże zużycie i zużycie w produkcji na dużą skalę, a jej żywotność jest 3-5 razy dłuższa niż w przypadku zwykłej stali.
CHARAKTERYSTYKA STALI 1.2379
Stal 1.2379 to wysokowęglowa i chromowa stal matrycowa do pracy na zimno, znana z doskonałej odporności na zużycie i wysokiej twardości. Jest szeroko stosowana w precyzyjnym tłoczeniu, kuciu na zimno oraz produkcji matryc do formowania tworzyw sztucznych.
Pod względem składu chemicznego, zawartość węgla w stali 1.2379 zapewnia wysoką twardość, a chrom tworzy dużą ilość węglików, co zwiększa odporność na zużycie. Dodatek molibdenu i wanadu znacząco poprawia wytrzymałość i odporność na odpuszczanie. Specjalna konstrukcja stopu stali 1.2379 pozwala na zachowanie wysokiej twardości przy jednoczesnym zachowaniu dobrej udarności, co czyni ją szczególnie odpowiednią do pracy w warunkach dużego obciążenia.
Proces obróbki cieplnej ma kluczowe znaczenie dla wydajności stali 1.2379. Zaleca się hartowanie olejowe w temperaturze 1020-1040°C i odpuszczanie niskotemperaturowe w temperaturze 180-220°C, aby uzyskać wysoką twardość HRC 62-64. W przypadku konieczności uwzględnienia udarności, można zastosować odpuszczanie wysokotemperaturowe w temperaturze 500-530°C. Warto zauważyć, że stal 1.2379 charakteryzuje się wyjątkowo niskim odkształceniem podczas hartowania i doskonałą stabilnością wymiarową.
Pod względem właściwości mechanicznych stal 1.2379 charakteryzuje się doskonałą odpornością na zużycie po hartowaniu i odpuszczaniu, osiągając poziom 3-5 razy wyższy niż zwykła stal narzędziowa. Jednocześnie, wytrzymałość na ściskanie przekracza 2500 MPa i wytrzymuje ekstremalnie wysokie naciski lokalne bez odkształceń plastycznych, co czyni stal 1.2379 idealnym wyborem na tłoczniki o dużej wytrzymałości.
Pod względem parametrów obróbki, wyżarzana stal 1.2379 charakteryzuje się twardością około 220 HB i dobrą skrawalnością. Należy jednak ściśle kontrolować temperaturę podczas szlifowania, aby uniknąć zmiękczenia powierzchni spowodowanego przegrzaniem. Po obróbce elektroerozyjnej należy przeprowadzić odpuszczanie, aby wyeliminować wpływ białej warstwy na obrobioną powierzchnię.
Stal 1.2379 jest wykorzystywana głównie w trzech głównych dziedzinach zastosowań przemysłowych: precyzyjnych formach wykrawających, takich jak formy do tłoczenia części samochodowych; wysoce odpornych na zużycie form wtryskowych do tworzyw sztucznych, w szczególności form do formowania materiałów wzmocnionych włóknem szklanym; oraz różnorodnych narzędziach do obróbki plastycznej na zimno, takich jak matryce walcowe i narzędzia tnące.
Stal 1.2379 charakteryzuje się doskonałą odpornością na osłabianie podczas odpuszczania, a jej twardość pozostaje stabilna po odpuszczeniu w temperaturze poniżej 500 ℃. Stal 1.2379 charakteryzuje się doskonałą hartownością, a elementy obrabiane o dużych przekrojach mogą uzyskać równomierny rozkład twardości, co ułatwia produkcję dużych form.
OBRÓBKA CIEPLNA
Wyżarzanie miękkie
Zakres temperatur procesu: 800–850 °C, czas wygrzewania od 2 do 5 godzin.
Następnie następuje powolne, kontrolowane chłodzenie pieca z szybkością 10–20 °C na godzinę do temperatury około 600 °C.
Następne schłodzenie w powietrzu otoczenia, co skutkuje maksymalną twardością 235 HB.
Hartowanie
Opcja 1: Austenityzowanie w temperaturze 1020 °C
Opcja 2: Austenityzowanie w temperaturze 1060–1080 °C
Hartowanie można przeprowadzić w oleju, powietrzu lub gorącym medium.
Osiągalna twardość w stanie zahartowanym: 63–65 HRC.
Ruszenie
Natychmiast po utwardzeniu należy powoli nagrzać materiał do docelowej temperatury odpuszczania, aby zapobiec powstawaniu pęknięć.
Zdecydowanie zaleca się potrójne odpuszczanie w szczytowej temperaturze hartowania wtórnego.
Szybkie chłodzenie po odpuszczaniu skutecznie zwiększa stabilność wymiarową części.
Maksymalna osiągalna twardość po pełnym odpuszczeniu: 60–62 HRC.