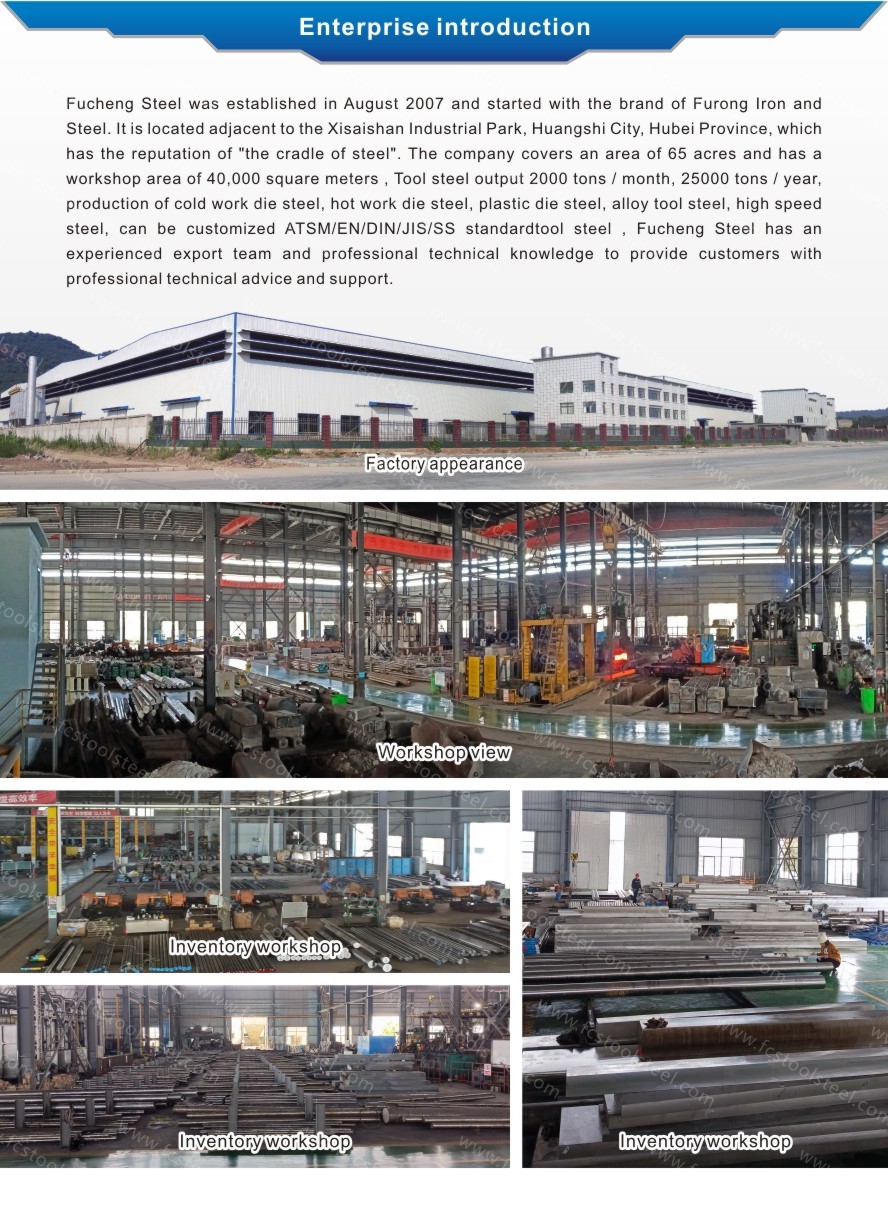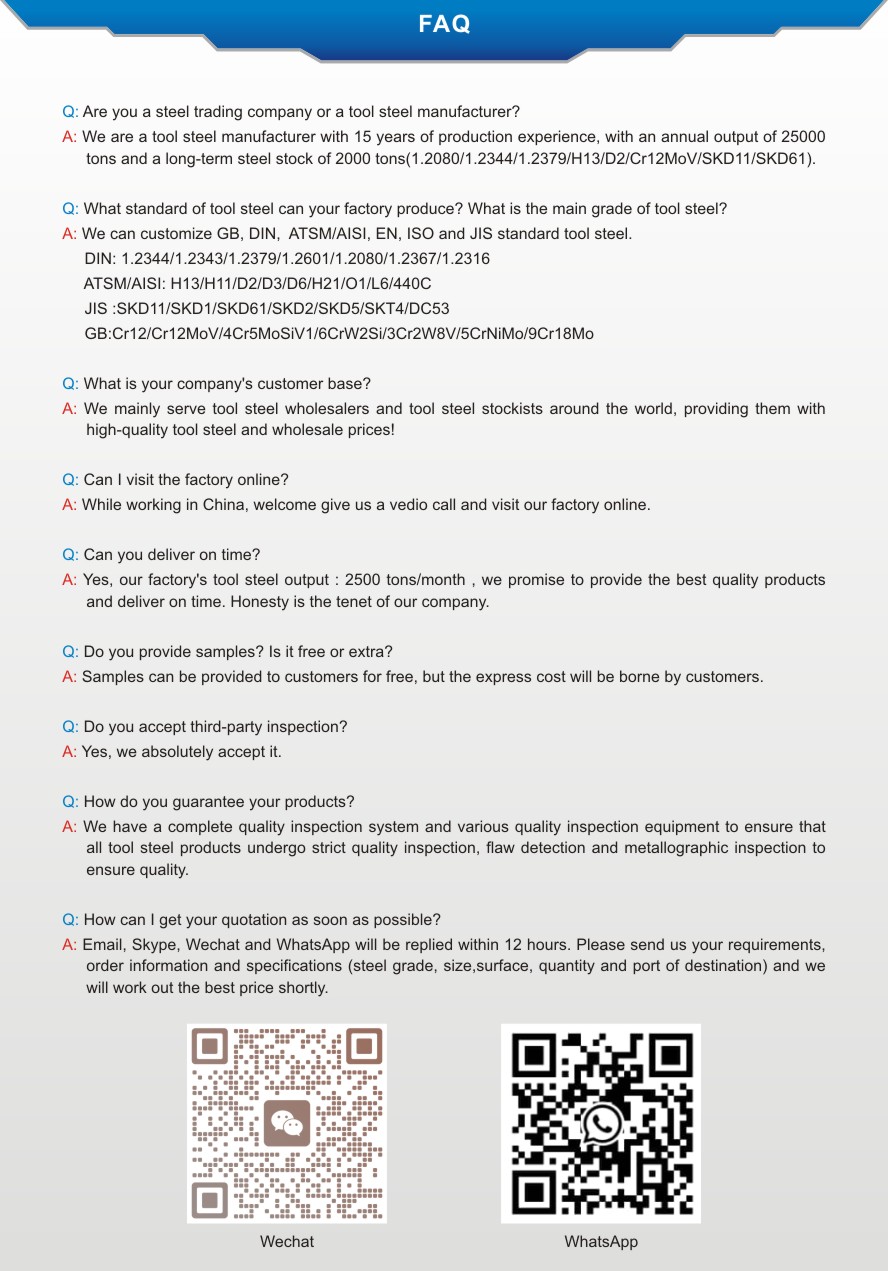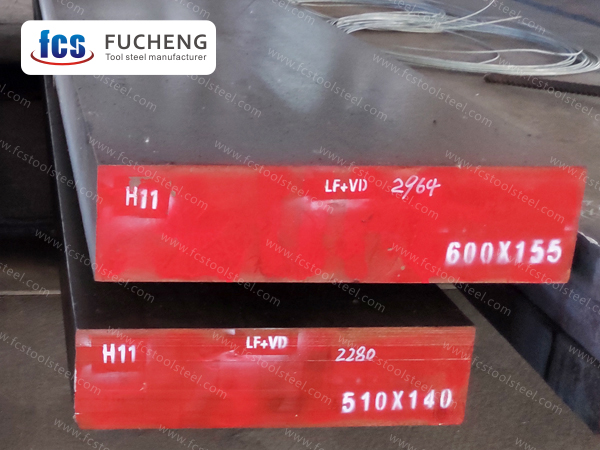
Stal narzędziowa AISI H11 | 1.2343 | X37CrMoV5-1 | SKD6 | BH11
Stal H11, chłodzona powietrzem i hartowana na gorąco, charakteryzuje się doskonałą wytrzymałością i udarnością w wysokich temperaturach. Stop chromowo-molibdenowo-wanadowy zapewnia jej doskonałą odporność na zmęczenie cieplne i zużycie. Stal H11 zachowuje wysoką twardość w temperaturach pracy 500-600°C, a jednocześnie charakteryzuje się dobrą stabilnością podczas skrawania i obróbki cieplnej, co czyni ją szczególnie odpowiednią do produkcji form odlewniczych ze stopów aluminium i magnezu oraz matryc do kucia na gorąco.
- fucheng steel
- Chiny
- 1 miesiąc
- 2000 ton/miesiąc
STAL H11
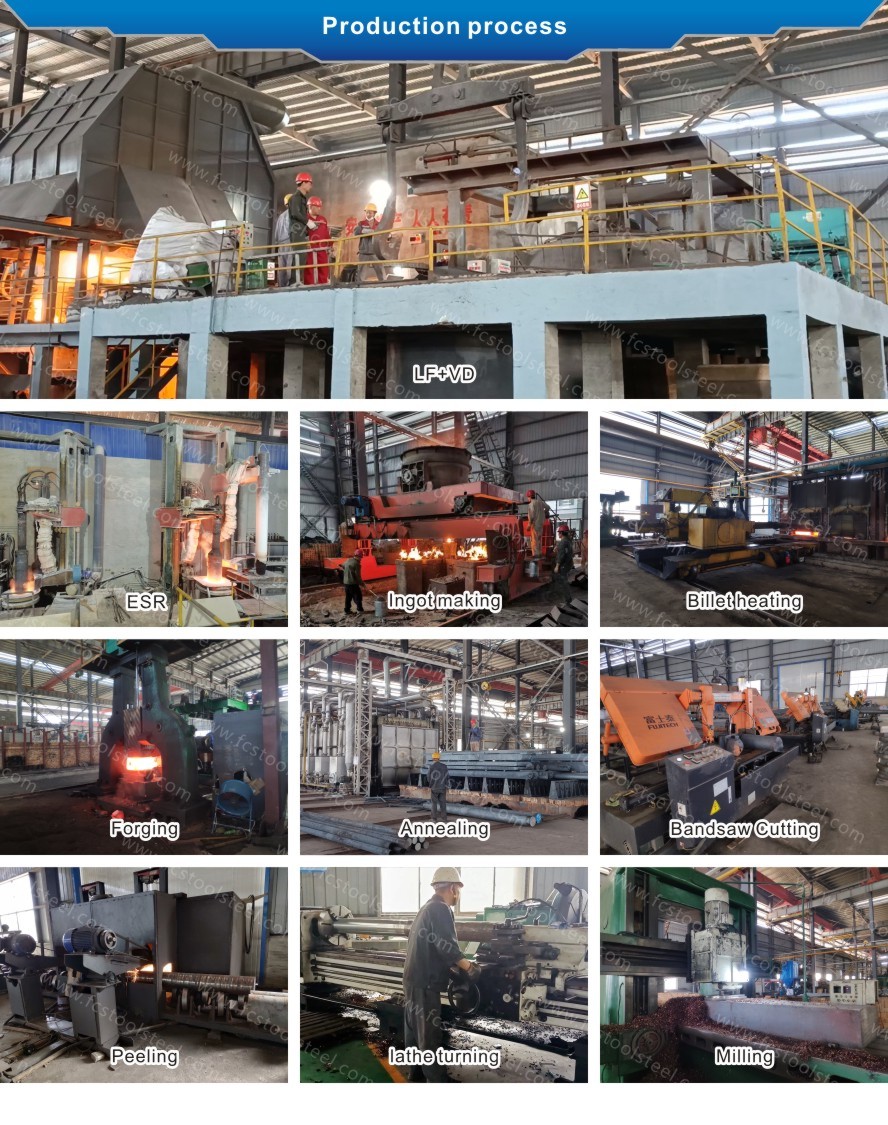
| Metoda wytopu i produkcji: | LF+VD+(ESR)+Kute |
| Warunki dostawy: | Wyżarzone |
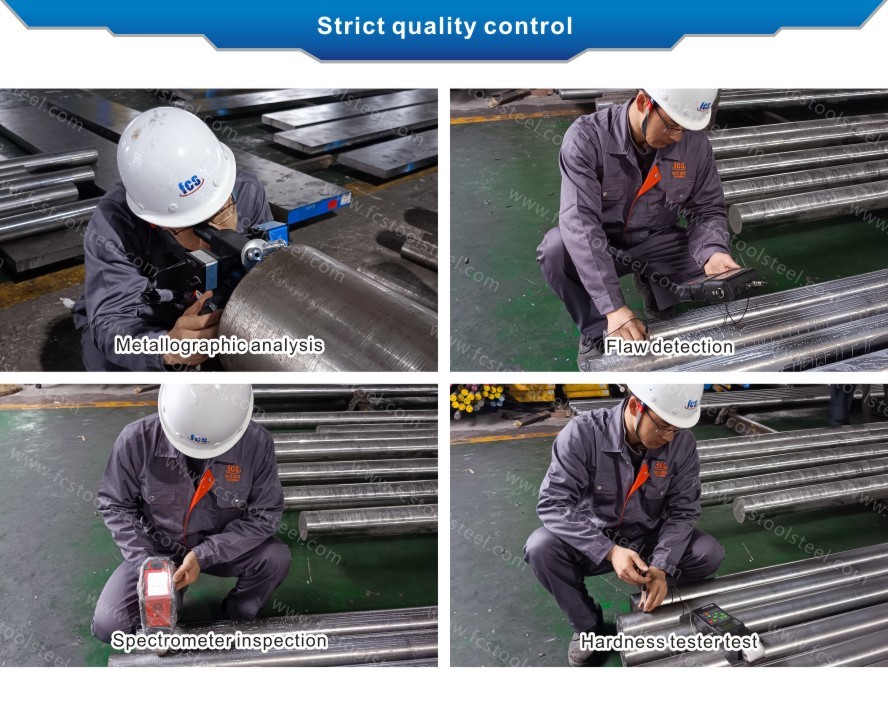
| Twardość po dostawie: | ≤229 HBS |
| Standard testu UT: | Wrzesień 1921-84 Klasa 3 D/d,E/e |
PORÓWNANIE GATUNKU STALI H11 I PORÓWNANIE SKŁADU CHEMICZNEGO
| Standard/Gatunek stali | Skład chemiczny (%) | ||||||
| C | I | Mn | Cr | Dla | W | ||
| ASTM | H11 | 0,33~0,43 | 0,80~1,20 | 0,20~0,50 | 4,75~5,50 | 1,10~1,60 | 0,30~0,60 |
| Nr DIN/W | X38CrMoV5-1/1.2343 | 0,36~0,42 | 0,90~1,20 | 0,30~0,50 | 4,80~5,80 | 1,10~1,40 | 0,25~0,50 |
| ON | SKD6 | 0,32~0,42 | 0,80~1,20 | ≤0,50 | 4,50~5,50 | 1,00~1,50 | 0,30~0,50 |
APLIKACJA
Stal H11 jest szeroko stosowana w produkcji form do obróbki na gorąco, szczególnie w warunkach wysokich temperatur, takich jak formy do odlewania ciśnieniowego, formy do kucia na gorąco i formy do wytłaczania. Doskonała odporność na ciepło i zmęczenie cieplne stali H11 sprawia, że doskonale nadaje się ona do odlewania ciśnieniowego stopów aluminium i magnezu oraz formowania na gorąco części samochodowych, a także wytrzymuje powtarzalne uderzenia w wysokich temperaturach poniżej 600°C.
Stal H11 jest również powszechnie stosowana w precyzyjnych formach wtryskowych, szczególnie do formowania tworzyw konstrukcyjnych i optycznych, wymagających długotrwałej i stabilnej produkcji. Doskonałe polerowanie i odporność na zużycie stali H11 zapewniają długotrwałą gładkość powierzchni formy, zmniejszają wymagania konserwacyjne i nadają się do produkcji metodą formowania wtryskowego o wysokim zapotrzebowaniu w takich branżach jak elektronika i sprzęt AGD.
Stal H11 jest również wykorzystywana do produkcji przemysłowych narzędzi skrawających i komponentów odpornych na zużycie, takich jak noże do nożyc gorącowalcowanych, osprzęt wysokotemperaturowy i ślimaki wytłaczarek. Wysoka wytrzymałość i odporność na zużycie stali H11 pozwala jej zachować doskonałe parametry nawet przy dużych obciążeniach i wysokich temperaturach, co czyni ją szeroko stosowaną w przetwórstwie mechanicznym i produkcji urządzeń wysokotemperaturowych.
CHARAKTERYSTYKA STALI H11
Stal H11 charakteryzuje się doskonałą stabilnością termiczną i może zachować stabilność strukturalną w warunkach wielokrotnego nagrzewania i chłodzenia. Jej unikalny skład stopowy pozwala materiałowi zachować doskonałą wytrzymałość nawet w wysokich temperaturach.
Stal H11 charakteryzuje się wyjątkową odpornością na zmęczenie cieplne i jest szczególnie odpowiednia do wytrzymywania warunków szybkiego chłodzenia i nagrzewania w formach odlewniczych. Po odpowiedniej obróbce cieplnej, wewnętrzna struktura ziarnista stali H11 może skutecznie zapobiegać rozprzestrzenianiu się pęknięć na gorąco.
Pod względem odporności na zużycie, stal H11 charakteryzuje się dobrą odpornością na zużycie dzięki równomiernemu rozłożeniu węglików. Zrównoważona twardość i wytrzymałość gwarantują długą żywotność formy oraz odporność na uderzenia.
Możliwość obróbki cieplnej to istotna zaleta stali H11, a zakres twardości od 50 HRC do 55 HRC można uzyskać różnymi procesami. Ta elastyczność spełnia zróżnicowane potrzeby różnych form.
Pod względem właściwości przetwórczych stal H11 charakteryzuje się doskonałą obrabialnością w stanie wyżarzonym. Ta cecha znacznie zmniejsza trudności i koszty obróbki w procesie produkcji form.
Odporność na odpuszczanie pozwala stali H11 zachować stabilną twardość podczas długotrwałej pracy w wysokich temperaturach. Ta cecha odgrywa decydującą rolę w wydłużeniu żywotności form.
Odporność stali H11 na szok termiczny wynika z jej umiarkowanej przewodności cieplnej i współczynnika rozszerzalności cieplnej. Dzięki temu forma wytrzymuje duże wahania temperatury bez ryzyka pękania.
Stabilność wymiarowa to kolejna zaleta stali H11, która charakteryzuje się minimalnymi odkształceniami podczas obróbki cieplnej, co czyni ją szczególnie odpowiednią do precyzyjnej produkcji form. Ta cecha gwarantuje dokładność wymiarową i możliwość ponownego użycia formy.
Właściwości fizyczne:
Kategoria | Nieruchomość | Cesarski | Metryczny |
Podstawowe właściwości fizyczne | Gęstość | 0,282 funta/cal³ | 7,81 g/cm3 |
Temperatura topnienia | 2600°F | 1427°C | |
Współczynnik Poissona | 0,27 – 0,30 | 0,27 – 0,30 | |
Skrawalność (wskaźnik względny dla stali węglowej 1%) | 75-80% | 75-80% | |
Podstawowe właściwości mechaniczne | Wytrzymałość na rozciąganie | 260 ksi | 1792 MPa |
Wytrzymałość na rozciąganie, granica plastyczności | 215 ksi | 1482 MPa | |
Wydłużenie w 4D | 8% | 8% | |
Redukcja powierzchni | 30% | 30% | |
Twardość Rockwella C w różnych procesach hartowania | Chłodzenie powietrzem z temperatury 1800°F (982°C) przez 45 minut | 52,5 | 52,5 |
Chłodzenie powietrzem od 1850°F (1010°C) przez 45 minut | 56 | 56 | |
Chłodzenie powietrzem od 1900°F (1038°C) przez 45 minut | 57 | 57 | |
Właściwości udarnościowe Charpy'ego z karbem V | Chłodzenie powietrzem od 1850°F (1010°C) + hartowanie w temperaturze 535°C | 10,0 ft-lb | 13,6 J |
Chłodzenie powietrzem od 1850°F (1010°C) + hartowanie w temperaturze 650°C | 20,0 ft-lb | 27,1 J | |
Chłodzenie powietrzem od 1850°F (1010°C) + hartowanie w temperaturze 370°C | 25,0 ft-lb | 33,9 J |
OBRÓBKA CIEPLNA:
Wyżarzanie sferoidyzujące (przygotowanie przed obróbką)
Proces:PodgrzejStal H11Podgrzać do 860~890°C, utrzymywać temperaturę przez 3~4 godziny, a następnie schłodzić w piecu do 730~750°C w celu obróbki izotermicznej. Kontynuować chłodzenie w piecu do ≤550°C przed wyjęciem do chłodzenia na powietrzu.Funkcja podstawowa:Zmniejsz twardośćStal H11wykroju poniżej 230HB, co poprawia obrabialność materiału, rozdrabnia ziarna i ujednolica strukturę, tworząc dobrą podstawę organizacyjną dla późniejszego procesu hartowania.
Podgrzewanie wstępne przed hartowaniem (wymagane w przypadku elementów obrabianych o dużych rozmiarach)
Proces:PodgrzejStal H11W dwóch etapach: najpierw podnieś temperaturę do 600~650°C, aby całkowicie wniknąć w obrabiany przedmiot, a następnie kontynuuj nagrzewanie do 830~850°C, aby uzyskać równomierne wyrównanie temperatury. Ten etap można pominąć w przypadku małych rozmiarów.Stal H11puste miejsca.Funkcja podstawowa:Zmniejsz różnicę temperatur między wnętrzem a zewnętrzem dużych obiektówStal H11przedmiotów obrabianych, obniżają naprężenia cieplne podczas hartowania i zapobiegają odkształceniom lub pęknięciom podczas chłodzenia.
Hartowanie przez hartowanie
Proces:Podgrzać wstępnie obrobioneStal H11do 1000~1030°C, utrzymywać temperaturę przez odpowiedni czas, a następnie schłodzić poprzez hartowanie w oleju lub stopniowe hartowanie.Funkcja podstawowa:Uzyskaj jednolitą strukturę martenzytu wStal H11, która określa podstawową twardość i stabilność termiczną w wysokiej temperaturze wymaganą w warunkach pracy. TwardośćStal H11po hartowaniu może osiągnąć 55~57HRC.
Temperowanie w celu dostosowania wydajności
Wymagania procesu: Stal H11Po hartowaniu należy je odpuszczać co najmniej dwukrotnie, przy czym każde odpuszczanie powinno trwać nie krócej niż 2 godziny, a następnie należy je schłodzić powietrzem. Temperaturę odpuszczania dobiera się w zależności od wymaganej wydajności. Typowe parametry dopasowaniaStal H11są następujące:
Temperatura hartowania | Twardość końcowa | Charakterystyka wydajności | Obowiązujące scenariusze |
550°C | 53~54 godz. | Optymalna równowaga między twardością, wytrzymałością, granicą plastyczności i ciągliwością | Większość konwencjonalnych matryc do obróbki na gorąco wykonanych zStal H11 |
600°C | 47~48 godz. | Niższa twardość, wyższa odporność na uderzenia | Matryce kuźnicze wykonane zStal H11 które wytrzymują duże obciążenia udarowe |
650°C | 36~37HRC | Wysoka wytrzymałość i niska twardość | Specjalne warunki pracy w niskich temperaturach przy niskim obciążeniu, wymagająceStal H11 |