Stal narzędziowa S7
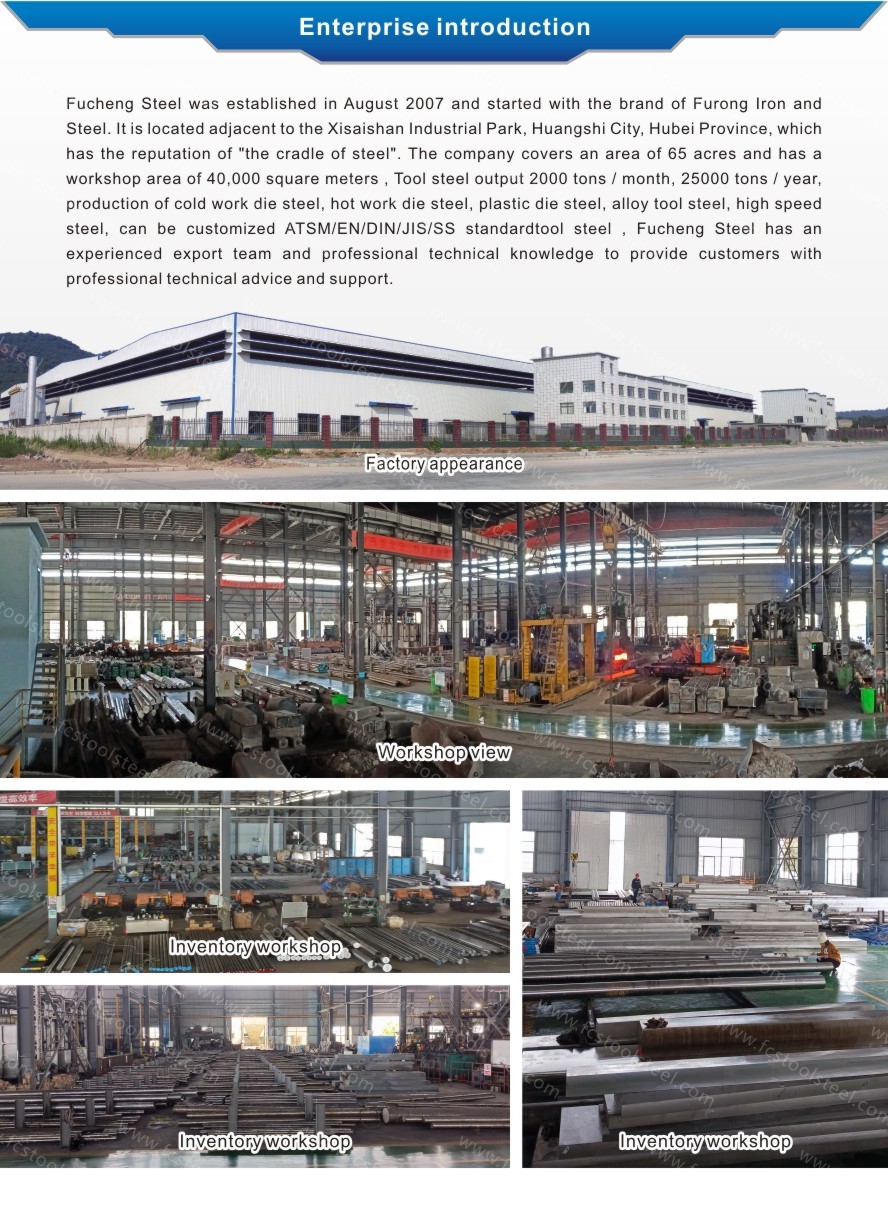
- fucheng steel
- Chiny
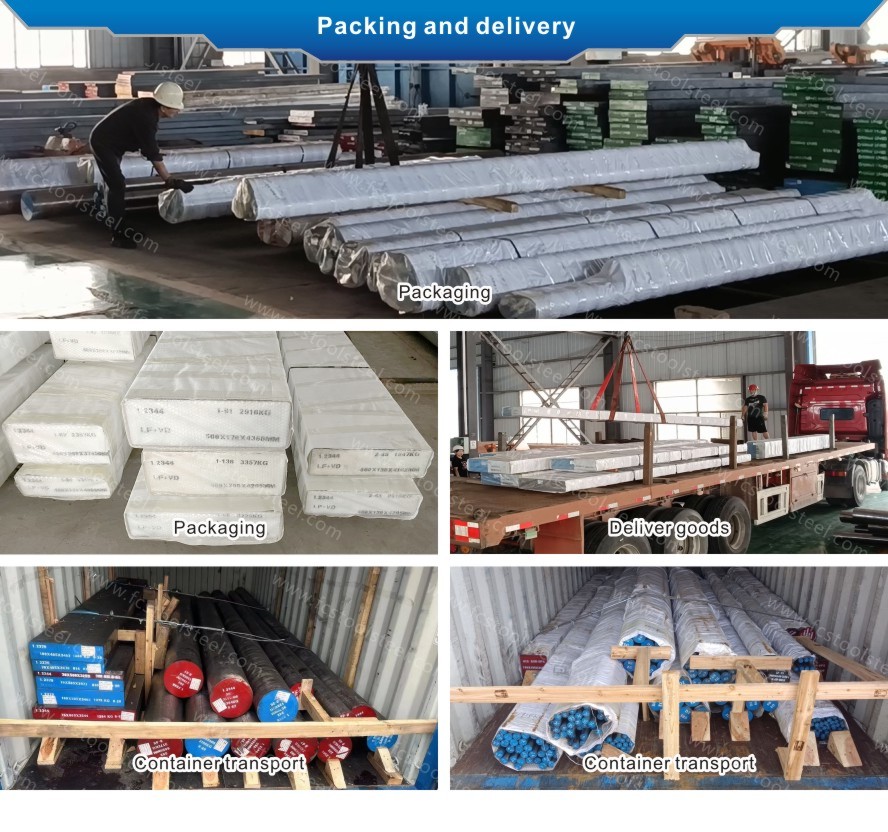
- 1 miesiąc
- 2000 ton/miesiąc
STAL S7
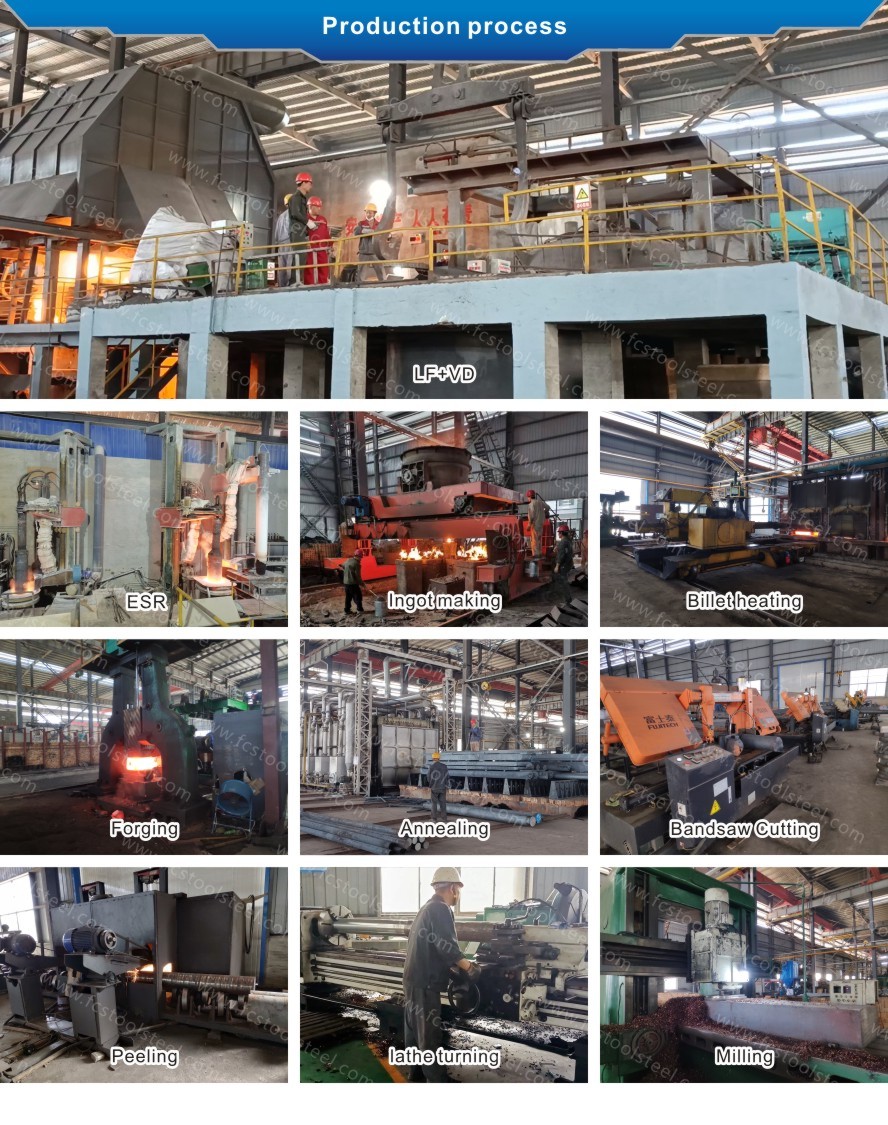
| Metoda wytopu i produkcji: | LF+VD+Kute |
| Warunki dostawy: | Wyżarzone |
| Twardość po dostawie: | ≤229 HBS |
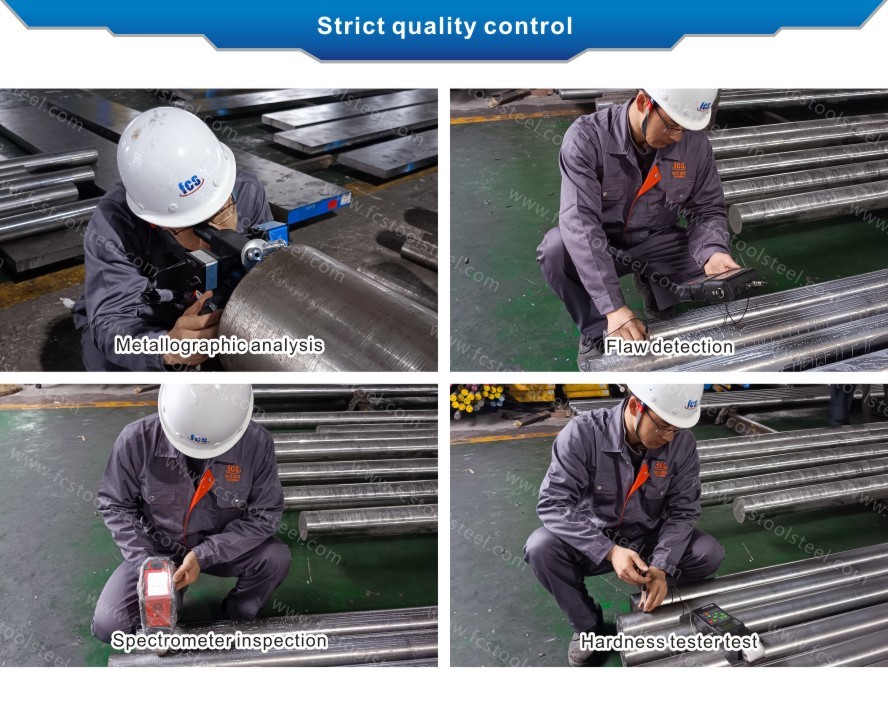
| Standard testu UT: | Wrzesień 1921-84 Klasa 3 D/d,E/e |
PORÓWNANIE GATUNKU STALI S7 I SKŁADU CHEMICZNEGO
| Standard/Gatunek stali | Skład chemiczny (%) | ||||||
| C | I | Mn | Cr | Dla | W | ||
| ASTM | S7 | 0,45~0,55 | 0,20~1,00 | 0,20~0,90 | 3,00~3,50 | 1,30~1,80 | ≤0,35 |
| Wielka Brytania | 5Cr3Mn1SiMo1V | 0,45~0,55 | 0,20~1,00 | 0,20~0,90 | 3,00~3,50 | 1,30~1,80 | ≤0,35 |
APLIKACJA
S7 to stal narzędziowa odporna na uderzenia, która może być stosowana na narzędzia do dziurkowania i przebijania, matryce ścinające, matryce do kucia na gorąco, matryce do odlewania ciśnieniowego stopów łatwotopliwych oraz ostrza do cięcia metali na gorąco i na zimno.
CHARAKTERYSTYKA STALI S7
Stal S7 to wysokiej jakości stal narzędziowa stopowa z chromowo-molibdenem o wielu doskonałych właściwościach. Jako rodzaj stali o wysokiej twardości i odporności na zużycie, stal S7 jest szeroko stosowana w wielu dziedzinach.
Po pierwsze, stal S7 charakteryzuje się doskonałą hartownością. Pozwala to na szybkie osiągnięcie wymaganej twardości i wytrzymałości podczas obróbki cieplnej oraz wysoką udarność. Ta hartowność sprawia, że stal S7 jest idealnym wyborem do produkcji różnego rodzaju narzędzi skrawających, stempli i form. Niezależnie od tego, czy jest stosowana do cięcia, tłoczenia, czy formowania, stal S7 zapewnia doskonałą wydajność i trwałość.
Po drugie, stal S7 charakteryzuje się wysoką wytrzymałością i stabilnością odpuszczania. Posiada wysoką wytrzymałość na rozciąganie i granicę plastyczności oraz zachowuje swoją wytrzymałość i twardość nawet w wysokich temperaturach. To sprawia, że stal S7 jest bardzo przydatna w produkcji narzędzi wymagających odporności na duże obciążenia i uderzenia. Niezależnie od tego, czy jest stosowana jako narzędzia skrawające w ciężkich maszynach, czy jako części o wysokiej wytrzymałości w przemyśle motoryzacyjnym, stal S7 zapewnia doskonałą wydajność.
Ponadto stal S7 charakteryzuje się wysoką udarnością i odpornością na zużycie. Jej wytrzymałość sprawia, że jest mniej podatna na pęknięcia i odkształcenia pod wpływem uderzeń, co wydłuża jej żywotność. Jednocześnie powierzchnia stali S7 charakteryzuje się dobrą odpornością na zużycie, co pozwala jej zachować dobrą wydajność w warunkach skrawania z dużą prędkością i narażonych na zużycie. To sprawia, że stal S7 jest idealnym wyborem do produkcji narzędzi skrawających, stempli i form.
Ponadto stal S7 charakteryzuje się wysoką odpornością na hartowanie i mięknienie. Jej twardość można precyzyjnie kontrolować podczas obróbki cieplnej, aby spełnić zróżnicowane wymagania. Dzięki temu stal S7 doskonale nadaje się do produkcji narzędzi wymagających określonej twardości i wytrzymałości. Jednocześnie stal S7 charakteryzuje się doskonałą odpornością na mięknięcie, co pozwala jej zachować twardość i wytrzymałość nawet w wysokich temperaturach, wydłużając tym samym jej żywotność.
Ponadto stal S7 charakteryzuje się doskonałą odpornością na zmęczenie mechaniczne. Utrzymuje stabilną wydajność pod powtarzalnymi obciążeniami i jest mniej podatna na pękanie zmęczeniowe. To daje stali S7 ogromną przewagę w produkcji narzędzi i części wymagających długotrwałego użytkowania. Niezależnie od tego, czy jest stosowana jako narzędzia skrawające w urządzeniach mechanicznych, czy jako kluczowe elementy silników samochodowych, stal S7 zapewnia niezawodną pracę.
Stal S7 charakteryzuje się również wysoką wytrzymałością i odpornością na utlenianie w średnich temperaturach. Jej wytrzymałość sprawia, że jest mniej podatna na pękanie i odkształcenia pod wpływem uderzeń, co zapewnia dłuższą żywotność. Jednocześnie stal S7 charakteryzuje się dobrą odpornością na utlenianie w średnim zakresie temperatur i jest odporna na korozję utleniającą. Dzięki temu stal S7 nadaje się nie tylko do produkcji narzędzi i matryc pracujących w wyższych temperaturach, ale także do produkcji części używanych w temperaturach umiarkowanych.
WŁAŚCIWOŚCI FIZYCZNE
Wskaźnik wydajności | Konkretny parametr |
Gęstość | 7,83 g/cm³ (7833 kg/m³) |
Środek ciężkości | 7,83 |
Moduł sprężystości | 207 GPa (30×10⁶ psi) |
Przewodność cieplna | 28,5 W/m·K (16,5 BTU/godz.-stopy-°F) |
Skrawalność | 70-75% zwykłej stali węglowej 1% |
Temperatura krytyczna | Ac1: 793℃, Ac3: 838℃, Ar1: 754℃, Ar3: 710℃ |
Twardość aplikacyjna po hartowaniu i odpuszczaniu | 52-58 HRC (do 60-61 HRC) |
Wysoka wytrzymałość na uderzenia: Nawet przy wysokiej twardości stal S7 zachowuje doskonałą wytrzymałość. Stal S7 nadaje się do pracy w warunkach z częstymi uderzeniami, a jej wytrzymałość jest lepsza niż w przypadku większości stali narzędziowych do pracy na zimno.
Odporność na zmiękczanie i stabilność: W przypadku stali S7 praca odbywa się w temperaturze nieprzekraczającej 538℃Stal S7 może zachować stabilną twardość i wydajność.
Dobra odporność na zużycie: Po przetopieniu stali S7 w stali S7 pozostaje niewiele wtrąceń niemetalicznych, stal S7 charakteryzuje się lepszą polerowalnością i może spełniać wymagania dotyczące wykończenia gniazd form.
PROCES OBRÓBKI CIEPLNEJ
Podgrzewanie wstępne
Szybkość nagrzewania stali S7 nie powinna przekraczać222℃/godzinęAby uniknąć deformacji spowodowanych nierównomiernym nagrzewaniem elementów obrabianych ze stali S7. W przypadku złożonych/dużych elementów obrabianych ze stali S7: podgrzewanie wstępne należy wykonać w dwóch etapach: najpierw do 621-677°C dla uzyskania równomiernej temperatury, a następnie do 704-760°C dla uzyskania równomiernej temperatury. W przypadku elementów obrabianych ze stali S7 o prostym kształcie, podgrzewanie wstępne można przeprowadzić bezpośrednio w zakresie 704-760°C.
Austenizacja
Powoli nagrzewaj stal S7 od temperatury wstępnego nagrzewania do941℃ (1725°F), oblicz czas trzymania w zależności od grubości obrabianego elementu ze stali S7: trzymaj przez 30 minut dla pierwszego cala (25,4 mm) grubości; dla każdego dodatkowego cala grubości dodaj 15 minut czasu trzymania.
Hartowanie
Stal S7 można chłodzić na trzy sposoby:chłodzenie powietrzem, hartowanie w sprężonym gazie lub hartowanie w ciepłym oleju w temperaturze 51–66°CJeśli grubość przekroju obrabianego elementu ze stali S7 przekracza 63,5 mm (2,5 cala), należy zwiększyć szybkość chłodzenia stali S7 poprzez hartowanie w gazie pod ciśnieniem lub przerywane hartowanie w oleju w zakresie temperatur 760–482°C, aby zapewnić twardość centralną stali S7.
Ruszenie
Stal S7należy odpuścić natychmiast po hartowaniuaby uniknąć pękania i odkształcania stali S7. W przypadku narzędzi do obróbki na zimno ze stali S7: typowa temperatura odpuszczania wynosi 204-260℃, która może osiągnąć twardość 55-60 HRC, biorąc pod uwagę wytrzymałość i odporność na zużycie stali S7. W przypadku narzędzi do pracy na gorąco ze stali S7: zaleca się, aby temperatura odpuszczania przekraczała 482℃, a stal S7 musi przejść podwójne hartowaniew celu poprawy stabilności stali S7 w wysokich temperaturach. W przypadku dużych elementów obrabianych ze stali S7 (przekrój > 152,4 mm) lub elementów obrabianych ze stali S7 wymagających obróbki elektroerozyjnej: zaleca się utrzymywanie stali S7 w temperaturze odpuszczania przez 4-6 godzinaby całkowicie wyeliminować naprężenia wewnętrzne stali S7 i poprawić stabilność wymiarową stali S7.
Wyżarzanie
Wyżarzanie stosuje się po obróbce na gorąco stali S7 lub przed ponownym hartowaniem w celu poprawy właściwości przetwórczych stali S7: po podgrzaniu do 843℃i trzymając, schładzaj w piecu z szybkością nieprzekraczającą28℃/godzinędo 538℃, a następnie schłodzić naturalnie. Maksymalna twardość stali S7 po wyżarzaniu wynosi 223 HBW.
Opcjonalne procesy specjalne
Obróbka kriogeniczna: Można ją przeprowadzić po hartowaniu lub odpuszczaniu stali S7, co może nieznacznie zwiększyć twardość stali S7 o 1-3 HRC i jednocześnie ustabilizować jej rozmiar. Obróbka cieplna w próżni: Pozwala uniknąć utleniania powierzchni stali S7 i zapewnić równomierną twardość stali S7. Większość producentów oferuje usługi dodatkowe dla stali S7.
Notatki kluczowe
Stal S7 stawia wysokie wymagania dotyczące dokładności procesu obróbki cieplnej: równomierność chłodzenia, czas odpuszczania i czas utrzymywania bezpośrednio wpływają na końcową wytrzymałość i trwałość stali S7. Po cięciu drutem stali S7, konieczne jest zastosowanie odpuszczania w wysokiej temperaturze, aby zapobiec pęknięciom spowodowanym naprężeniami szczątkowymi stali S7.